

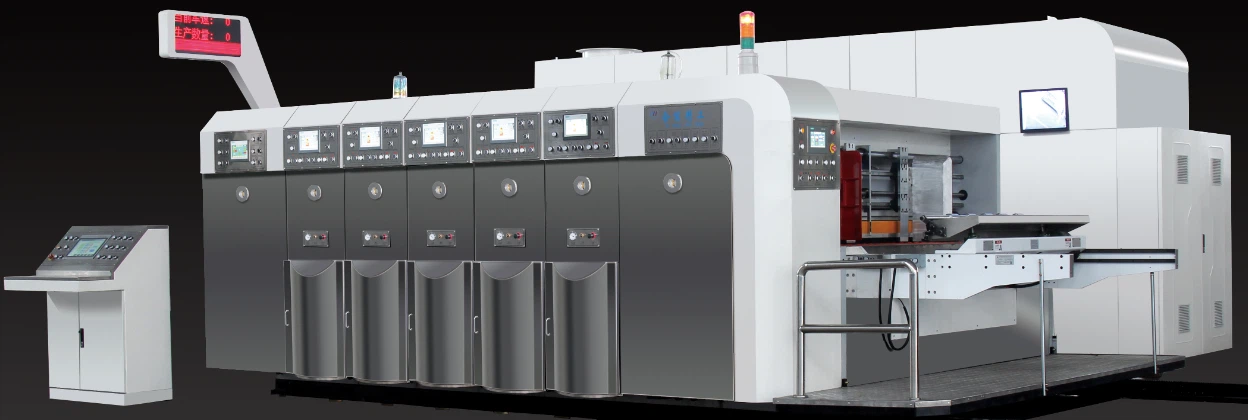
Aaltoisan pahvituotantolinja on jatkuva automatisoitu järjestelmä, joka luo kolme -, viisi - tai seitsemän - kerros aaltohoitoa laittamalla raakapaperi (rullapaperi) useiden monimutkaisten käsittelyvaiheiden avulla. Perusajatus on seuraava: Litteä ydinpaperi lämmitetään, painetaan ja sulautetaan aaltoileviin aaltoihin. Sitten se on kiinnitetty turvallisesti kasvo- ja sisäpaperiin ja leikataan vaadittavaan pituuteen sopivan pahvin luomiseksi.

Täydellinen työnkulku on jaettu seuraaviin osiin, jotka vastaavat tuotantolinjan kutakin osaa:
1. Raakapaperin pidike
Toiminto: Liikkua ja kuljettaa karsimattoman paperin suuria rullia. Kasvopaperi, sisäpaperi ja ydinpaperi edustavat tyypillisesti tuotantolinjan erilaisia raakapaperihyllyä.
Käyttöperiaate: Hydraulijärjestelmän avulla nosta ja kiinnitä rullapaperi paikoilleen. Jarrumekanismin avulla säätele paperin jännitystä taataksesi, että se siirtyy seuraavaan vaiheeseen johdonmukaisesti ja sujuvasti välttäen rikkoutumista tai ryppyjä.
2. yksi - -puolinen laite
Yhden - -puolisten aallotettujen rakenteiden tekeminen on tämän aallotetun pahvituotantotekniikan ensisijainen tehtävä.
Rullan esilämmitys: Jotta paperi olisi joustava ja helppo muodostettava, ydinpaperi menee ensin esilämmitystelan läpi, joka haihduttaa osan kosteudesta.
Yhden - -puolisen koneen "sydän" on aaltorulla. Se koostuu kahdesta suuresta metallirullasta, jotka mesh yhdessä; Alempi rulla on hammastettu aaltorulla, kun taas ylempi rulla on painerulla.
Näiden kahden telan välillä ydinpaperi kulkee.
Litteä ydinpaperi painetaan jatkuviin, pysyviin aaltoileviin aaltoihin korkeassa paineessa ja lämpötilassa (tyypillisesti 160–180 astetta).
Liimaustyökalu: Peitä aaltopinta tasaisesti liimalla, useimmiten tärkkelyspasta.
Sidonta: Painettuaan ja liimattuun, ydinpaperi joutuu heti kosketukseen pintapaperin kanssa, joka tunnetaan myös nimellä sisäpaperi, ja sitä kiinnitetään siihen tiukasti painekorulla.
Tämä tuottaa yhden - -puolisen aaltoisen pahvin, toinen puoli on tasainen ja toinen aalto.
3. Kuljetinkehyksen ylikulku
Yhden - ja kaksois - -puolisten laitteiden yhdistäminen on sen toiminto. Multi - kerroksen pahvin tuottamiseksi tarvitaan useita yksittäisiä - -puolisia koneita. Esimerkiksi kaksi yksittäistä - -puolista konetta tarvitaan kahden yhden - -puolisen pahvilallin valmistukseen: "kasvopaperi+b aaltoihin" ja "c aaltoihin+sisäpaperi", kun tehdään viisi kerroksen pahvia (BC tai aaltoilla jne.).
Työperiaate: Tämä kalteva kuljetinkehys nostaa ja siirtää yhden - -puolisen pahvin, jonka on valmistanut ensimmäisen yhden - -puolisen koneen toisen singlen yläpuolella - -puolinen kone. Jatkuvan tuotannon takaamiseksi jalankulkijoiden silta on varustettu jännityksen säätölaitteilla ja opasteloilla, jotka voivat tallentaa tietyn pahvin pituuden ja säätää nopeuseroa etu- ja takaosien välillä.
4
Toiminto: Lopullisen kaksinkertaisen -} tai kolmen - kerrosrakenteen aaltokarvan luominen, yksi - -puolinen aallotettu pahvi on sitoutunut toiseen litteään paperiin, kuten sisäpaperi tai toinen kerros yhden - -sivua.
Esikäsittelijä: Ihanteellisten sitoutumisolosuhteiden varmistamiseksi paperi lämmitetään jälleen kerran ennen kuin se menee kaksinkertaiseen - -puoliseen koneeseen.
Liimakone: Toinen kerros yksittäistä - -puolista pahvia, joka on liimattu, on aallotettu yläosa. Levitä liima tähän kerrokseen.
Lämmityslevy: Kokoelma valtavia lämmityslevyjä, jotka tunnetaan usein nimellä "kuuma sänky", muodostavat kaksinkertaisen - -puolisen koneen keskipisteen. Kuljetinhihnan moottorin alla sitoutunut pahvi kulkee keittolevyn yli. Liima gelatinisoi ja jähmettyä altistettaessa korkeille lämpötiloille ja paineille, liittäen turvallisesti paperikerrokset yhdeksi yhtenäiseksi kappaleeksi.
5.
Toiminto: Tuoretussa pahvissa kaksois - -puolisesta koneesta on pehmeä rakenne, korkea kosteuspitoisuus ja korkea lämpötila. Sen muodostamiseksi ja asianmukaisen kovuuden ja tasaisuuden saamiseksi se on jäähdytettävä ja mikä tahansa ylimääräinen kosteus.
Työperiaate: Pahvi tulee jäähdytysvyöhykkeelle ensin kuivausvyöhykkeen läpi kulkemisen jälkeen, joka tehdään tyypillisesti kuumalla ilmankuivauksella. Tuulettimia tai luonnollinen tuuli käytetään tyypillisesti jäähdytykseen. Kuljetinhihna vetää pahvin massiivisen "S" - -muotoisen kanavan läpi, joka auttaa alkuperäisessä muotoilussa ja vetovoimassa.
6. Kone, joka leikkaa ja painaa pitkittäisellä
Toiminto: Paina rypistyksiä (tunnetaan myös nimellä paineviivat) niin, että pahvilaatikon valmistaja voi taittaa jatkuvasti tuotetun, erittäin leveän pohjapaitan tuleviin laatikoihin samalla kun leikkaa pahvi tilauksen määrittämään leveyteen.
Käyttöperiaate: Lankarausumiseen käytetään langan puristuspyörää, jossa on laippa, ja leikkaamiseen käytetään pyöreää veitsiä, joka pyörii ylös ja alas. Kaikissa vaijerirullissa ja veitsissä on tietokone - ohjattuja asetuksia, jotka voidaan muuttaa nopeasti vaihtelevien tilauskokojen mukauttamiseksi.
7. Risti - Leikkauslaite
Toiminto: Leikkaa jatkuva pahvi tilauksen määritettyyn pituuteen.
Operaation periaate: Tämä massiivinen "giljotiini" täydentää leikkaamista liikkeessä. Ennalta määrätyn pituuden perusteella tietokonejärjestelmä määrittelee tarkasti ristit - Veitsen nopeuden leikkaamisen siten, että se vastaa pahvin eteenpäin suuntautuvaa liikettä, leikkaamalla pahvi puhtaasti ja takaa, että leikkaus on suorakulmainen eikä trapetsiaalinen.
8. pinoamistoiminto:
Tämän ominaisuuden on helppo pakata ja kuljettaa pinoamalla leikattu yksi pahvi automaattisesti siististi ja laskemalla lähtö.
Työperiaate: Pahvi on pinottu yksi kerrallaan ennalta määritettyyn määrään pinoja, jotka hyödyntävät nostoalustoja, ohjauslevyjä ja kuljetinhihnoja ennen kuin trukkien siirtäminen.
Keskushallinta- ja kuljettajajärjestelmä
Keskeistä tietokoneen ohjausjärjestelmää (PLC) käytetään nykyaikaisten laattaviivojen käyttämiseen. Järjestelmä säätää automaattisesti kaikki parametrit, mukaan lukien kunkin raakapaperin telineen lämpötila ja paine ja yksi - -puolinen koneen aaltotela, käytetyn liiman määrä, pitkittäisleikkauslinjan leikkuuteksti ja poikittaisen leikkauskoneen leikkausnopeus, jotta saavutetaan täysin automaattinen tuotanto. Operaattorin on päästävä vain materiaaliin, aaltoiseen tyyppiin, pituuteen, leveyteen ja tilauksen määrään pahvin valvontahuoneessa.
Lyhyesti
Aaltoinen pahvituotantolinja toimii jatkuvan, multi - prosessin integroidun automatisoidun prosessin perusteella:
Seuraavat vaiheet ovat mukana: purkaminen, esilämmitys, aallotettu muotoilu, yksi - -puolinen sidos, Skybridge kuljettava, liimaaminen, multi - kerrossidos, lämmitys, sitoutuminen, kuivaus ja jäähdytys, muotoilu, pitkittäinen leikkaus, puristaminen, poikittainen leikkaus, kiinteä pituus, pinoaminen ja ulkoinen.
Koko toimenpide on tarkka ja tehokas, mikä osoittaa nykyaikaisen teollisuusautomaatiotekniikan voimakkaan potentiaalin.