

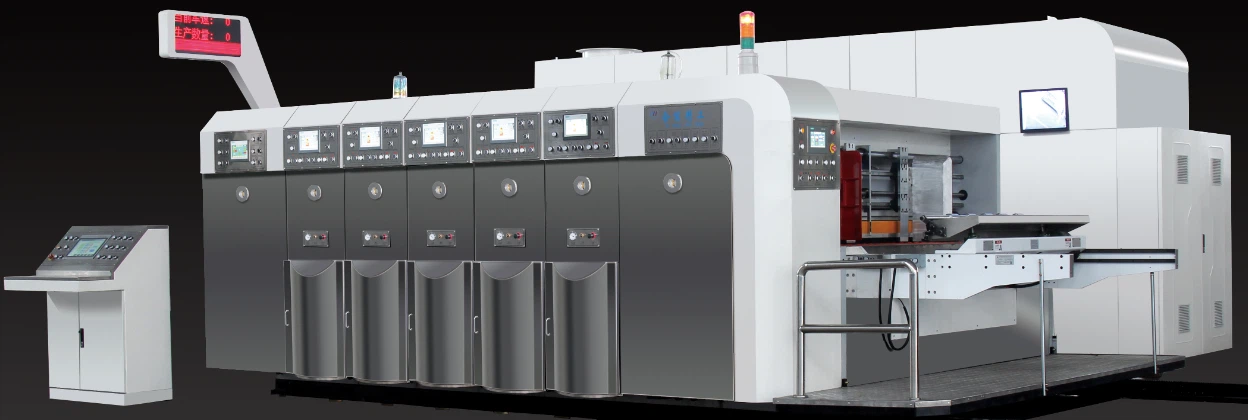
Aaltopahvilaatikoiden valmistus on pitkälle automatisoitu ja jatkuva teollinen prosessi, jonka ytimenä on litteän raakapaperin muuntaminen aaltoileviksi rakenteiksi (aallotuksi), jossa on pehmustus- ja suojatoimintoja, ja sitten ne pahvilaatikoiksi. Koko prosessi voidaan karkeasti jakaa seuraaviin ydinvaiheisiin:
Vaihe 1: Raaka-aineen valmistelu - Raakapaperi
Aaltopahvilaatikoiden pääraaka-aine on aaltopahvi, joka on jaettu kolmeen tyyppiin:
Laatikkokartonkipaperi: käytetään pahvilaatikoiden ulompiin ja sisäisiin kerroksiin, hyvä laatu, korkea sileys ja helppo painatus.
Aallotettu ydinpaperi: käytetään keskeltä aaltoilevien "aaltoilujen" tekemiseen, jotka vaativat pääasiassa joustavuutta, puristuslujuutta ja sitkeyttä.
Keskikokoinen paperi: Joissakin lujissa{0}}pahvissa (kuten kaksoisaaltopahvissa) sitä käytetään suojana kahden aaltopahvin ydinpaperikerroksen välillä.
Nämä raakapaperit kuljetetaan tehtaalle isoina rullina suoraan tuotantolinjalle.

Vaihe 2: Ydinvalmistusprosessi - Aaltopahvin tuotantolinja
Tämä on koko valmistusprosessin sydän, jatkuva automatisoitu tuotantolinja. Prosessi on seuraava:
1. Raakapaperin pidike ja esilämmitys
Useita paperirullia asetetaan suurelle telineelle.
Raakapaperi menee esikuumennuspyörään ohjausrullan kautta esikuumentaen, haihduttamaan osan kosteudesta ja tekemään paperista joustavamman, mikä helpottaa myöhempää muotoilua ja sidontaa.
2. Yksipuolinen kone - aallotusten muodostamisen ydin
Tämä on tärkein askel. Aallotettu ydinpaperi kulkee kahden valtavan aallotetun telan välissä, joiden ylä- ja alapuolella on ristikkohampaat.
Korkeassa lämpötilassa (yleensä 160-180 astetta C) ja korkeassa paineessa litteä ydinpaperi puristetaan jatkuviin, aaltoileviin aallotuksiin.
Samalla liimarulla levittää tärkkelysliimaa aallotetun pinnan päälle.
Tämän jälkeen pahvi (pintapaperi) liimataan välittömästi liimalla päällystettyyn aallotettuun ydinpaperiin, jolloin muodostuu yksipuolinen -aaltopahvi.
3. Kaksipuolinen kone (siltaosa) ja liimaus
Yksipuolinen aaltopahvi kuljetetaan pitkän kuljetinhihnan ("siltana") läpi haihduttamaan luonnollisesti osa sen kosteudesta ja alustavasta muodosta.
Jos kolmi-kerros (yksi aaltopahvi) on valmistettava, toinen pahvi (sisäpaperi) ohjataan ja liimataan yksipuolisen-aaltopahvin aaltopahvin pintaan kaksipuolisessa koneessa.
Jos on tarpeen valmistaa viisikerroksista (kaksoisaaltopahvia) tai seitsemän kerrosta (kolmiaaltopahvia), yksipuolista aaltopahvia ja keskikokoista paperia pinotaan tässä vaiheessa enemmän, ja ne liimataan monikerroksiseksi aaltopahviksi korkeassa lämpötilassa ja korkeassa paineessa useiden liima- ja lämmityslevyjen avulla.
4. Kuivaus ja jäähdytys
Muotoilun jälkeen monikerroksinen aaltopahvi siirtyy tuotantolinjan kuivausosaan (keittolevyyn) ja jähmetyttää liiman edelleen korkeassa lämpötilassa.
Tämän jälkeen pahvi menee jäähdytysosaan ja jäähdytetään ja vakauttaa muotonsa ja lujuutensa valtavan tuulettimen avulla. Jäähdytys on tärkeää pahvin muodonmuutosten estämiseksi.
Vaihe 3: Jatkokäsittely - Cardboardista laatikkoon
Tuotantolinjalta tuleva tuote on suuri jatkuva aaltopahvi, joka on leikattava ja prosessoitava asiakkaan tilausten mukaan.
1. Pysty- ja vaakaleikkaus
Pitkittäisleikkaus- ja taittokone: Ensinnäkin jatkuva pahvi leikataan pituussuunnassa ja rypytetään useaan kertaan käyttämällä laitteita, joissa on pyöreät veitset ja taittopyörät pahvilaatikon leveyden ja poimutuksen asennon määrittämiseksi.
Tietokoneistettu poikkileikkauskone: Sitten nopea{0}}pyörivä terä leikkaa pahvia tarkasti vaakasuunnassa ennalta määritetyn tilauspituuden mukaisesti muodostaen itsenäisiä pahviaihioita.
2. Painatus ja uritusstanssaus
Tämä on keskeinen vaihe pahvilaatikoiden ulkonäön ja toimivuuden varustamisessa laitteiston monimutkaisuudesta riippuen:
Tulostusura- ja stanssaus-leikkauskone (yleisimmin käytetty):
Tulostus: Käytä fleksopainatusta (vesipohjaista{0}}mustetta) yrityksen logon, tunnistetietojen, kuljetustietojen jne. tulostamiseen pahviaihioille. Se voidaan tulostaa yksivärisenä tai monivärisenä-.
Leikkaaminen: Leikkaa veitsellä keinuvan kannen (ylä- ja alakannen) sauma pahvista.
Viivan puristus: Vahvista rypytyslinjaa edelleen varmistaaksesi, että pahvilaatikko voidaan taivuttaa siististi.
Meistinleikkaus: Jos pahvilaatikko ei ole tavallinen tavallinen laatikkotyyppi (esim. kahvanreiät, epäsäännölliset rakenteet jne.), erityistä stanssausterää käytetään vaaditun muodon leikkaamiseen yhdellä kertaa, kuten "leimaus".
Tasomaista{0}}leikkauskone: Erittäin monimutkaisten tai pienten erien epäsäännöllisten pahvilaatikoiden käsittelyyn käytetään erillistä stanssa-leikkauskonetta.
3. Liity laatikoksi
Viimeinen vaihe on liittää litteät pahviaihiot kolmiulotteiseen pahvilaatikkoon. On pääasiassa kolme tapaa:
Naulalaatikko: lankakynsien käyttö nopeaan, suureen lujuuteen ja alhaisiin kustannuksiin.
Liimalaatikko: Liimaa käyttämällä saumojen kiinnittämiseen saadaan siistimpi, saumaton ja naulaton ulkonäkö, joka sopii pakkaamiseen korkealaatuisella-tulosteella.
Teippikiinnitys: käyttämällä lujaa{0}}teippiä liimaukseen, mikä helpottaa käyttäjien pakkaamista ja uudelleenkäyttöä.
Vaihe 4: Pakkaus ja toimitus
Valmiit pahvilaatikot lasketaan automaattisesti, pinotaan ja sidotaan vanteilla.
Aseta lopuksi lokero paikalleen ja kiinnitä se käärekalvolla odottamaan toimitusta asiakkaalle.
Yhteenveto ja pääkohdat
Perusperiaate: Aaltopahvirakenteiden (samankaltaisten kuin kaarisiltojen) käyttäminen litteän paperin muuntamiseen kevyiksi, -lujiksi materiaaleiksi.
Tuotantoominaisuudet: Erittäin jatkuva ja automatisoitu, yksi tuotantolinja voi tuottaa useita metrejä pahvia sekunnissa.
Laadunvalvonta: Koko prosessin ajan kartongin reunan puristuslujuutta, murtumiskestävyyttä ja lävistyslujuutta testataan jatkuvasti sen varmistamiseksi, että lopputuote täyttää standardit.