

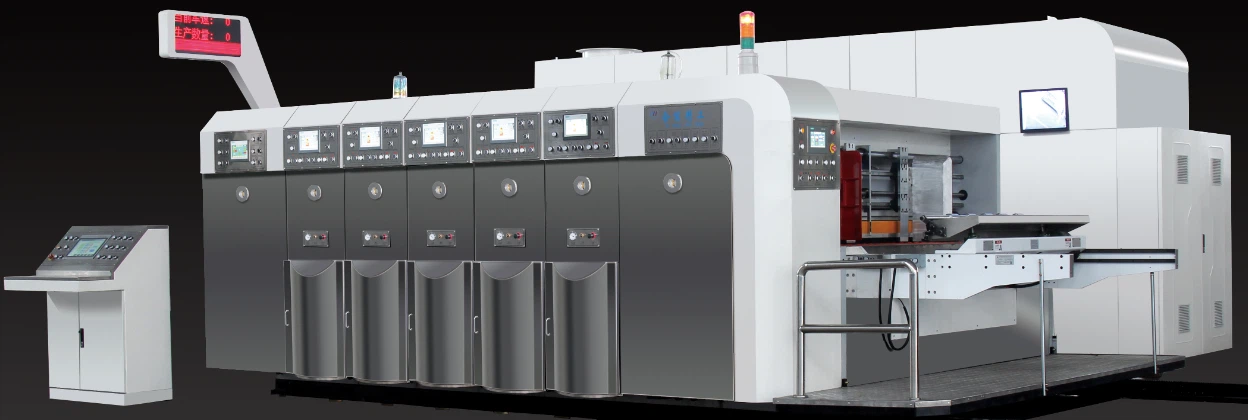
Tehokas pala integroituja pakkauslaitteita, täysin automaattista tulostusrako- ja die-leikkauskonetta käytetään ensisijaisesti muiden tehtävien tulostamiseen, suulakkeiden leikkaamiseen ja rakoihin ja levyihin. Seuraava tarjoaa perusteellisen analyysin sen moniprosessin toimintaperiaatteesta:
1. Ensisijainen työnkulku
Paperin toimitusvaihe
Pahvilautat ruokitaan koneeseen yksi kerrallaan automaattisilla paperinsyöttömekanismeilla (sellaiset feida- tai tyhjiöhihnat), jotka takaavat tarkan kohdistuksen ja jatkuvan ruokinnan.
tulostusvaihe
Flexografinen tulostus on suosittu menetelmä, jossa verkko rulla siirtää mustetta tulostuslevyyn, joka sitten siirtää tekstin ja grafiikan pahvin pintaan. Kussakin väriyksikössä voidaan tuottaa muste suihkulähde-, mesh -rulla-, levysylinteri- ja vaikutelman sylinteriä erilaisissa väreissä.
Digitaalinen tai offset-tulostus: Muita tulostustekniikoita voidaan käyttää joihinkin huippuluokan malleihin.
Rakovaihe
Suorausteräjoukko: Säädettävällä syvyydellä ja sijainnilla ylä- ja alahenkilösarjat luovat pahvilaan pitkittäisiä uria, jotka johtavat pahvilaatikon puolella oleviin rypistyksiin.
Kun rako, langan puristuspyörä täydentää vaakasuoraa johdinpuristimen (yksinkertaisen taittamisen saavuttamiseksi).
Muotin leikkausvaihe
Tasavety die-leikkaus: Tämän tyyppinen die-leikkaus, joka on sopiva monimutkaisille ja tarkkaan geometrioille, käyttää kiinteää suulakkeita alustan kanssa.

Pyöreä suulakkeen leikkaus: Soveltuu laajamittaiseen tuotantoon, pyörivä suulake ja rumpu toimivat yhdessä nopean jatkuvan leikkauksen aikaansaamiseksi.
Jätteiden puhdistusmekanismi vapauttaa jätemateriaalin automaattisesti suulakkeen leikkaamisen jälkeen.
Materiaalin kuittivaihe
Sen jälkeen kun se on laskettu ja pinottu automaattisesti, lopputuotteen lähetetään kuljetinhihna tai pinoaja.
2. ydinjärjestelmän koostumus
Servomoottorit virtaavat vaihdelaatikkojärjestelmää, joka pitää jokaisen yksikön synkronoituna.
Paikannusjärjestelmä: Markerit havaitaan ja korjataan reaaliajassa fotoelektriset anturit tai kamerat (CCD).
Ohjausjärjestelmä: Teollinen tietokone tai PLC, joka muuttaa muuttujia, mukaan lukien nopeus, paine ja rekisterin tarkkuus.
Muotijärjestelmä: helposti vaihdettavat leikkausmuutokset ja rakoinstrumentit erilaisten tuotteiden eritelmien tyydyttämiseksi.
3. Teknologiaan liittyvät ominaisuudet
Suuri tarkkuus: Die-leikkauksen tarkkuus on ± 0. 1mm, ja rekisteröintivirhe on pienempi tai yhtä suuri kuin ± 0. 5mm.
Korkea hyötysuhde: Transit vähenee integroidun suunnittelun avulla, ja nopeus voi saavuttaa 200–300 arkkia minuutissa.
Automaatio sisältää jätteiden puhdistuksen, levynvaihdon, automaattisen paineenhallinnan ja käyttäjän osallistumisen vähenemisen.
Joustava tuotanto: Käytä parametrien esiasetuksia vaihtamaan nopeasti tilausten välillä.
4. Käyttötapaukset
Kartonin pakkaus sisältää ruokapakkaukset, sähköisen kaupan logistiikkalaatikot ja paljon muuta.
Muukalaisten leikkaus: Lahja- ja näyttölaatikot monimutkaisilla muodoilla.
Monikerroksisen pahvi valmistetaan yhdistämällä pahvi ja aallotettu paperi.
5. Huoltokohdat
Voitele laakerit ja ohjauskiskot säännöllisesti.
Tutki leikkausmuotin kulumista ja korvaa se mahdollisimman pian.
Paperi- ja mustekompailut on puhdistettava anturin vikaantumisen välttämiseksi.
Saavuttamalla "yhden luukun" prosessointi raaka-aineista lopputuotteisiin, täysin automaattinen painatus- ja die-leikkauskone on lisännyt merkittävästi pakkausteollisuuden tuotantotehokkuutta ja laadun tasaisuutta.