

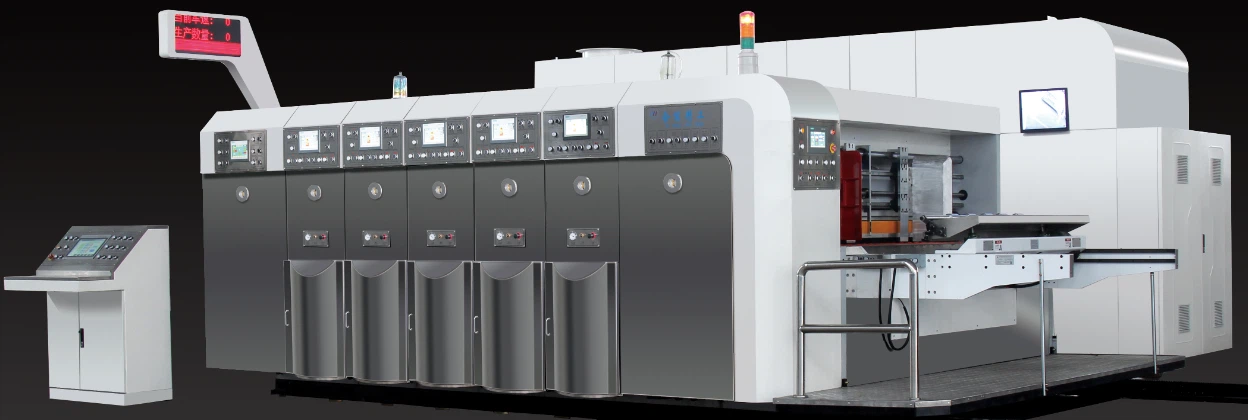
Tulostusura--leikkauskoneen ymmärtäminen (viittaa tavallisesti aaltopahvin jälki{1}}käsittelylaitteisiin, kuten "tulostusura- ja meisti{2}}leikkausliimalaatikon liitoslinja") edellyttää systemaattisen tietojärjestelmän hallintaa. Tässä ei ole kyse vain koneen käytöstä, vaan kattavasta kurinalaisuudesta, johon kuuluu mekaniikka, materiaalit, prosessit ja hallinta.

Seuraavat ovat tärkeimmät tiedot, jotka sinun on tiedettävä, ja ne voidaan jakaa useisiin ydinosiin:
1, Laiteperiaatteet ja rakenteelliset tiedot
Tämä on olennaisin osa, sinun on tiedettävä, kuinka kone toimii.
Koneen työnkulku: Paperinsyöttö → Tulostus → Linjapuristus/uritus → Dietointi → Jätteiden puhdistus → Laatioiden pinoaminen/liimaus. Jokaisen yksikön toiminnot ja niiden keskinäiset suhteet on ymmärrettävä selkeästi.
Ydinkomponenttiyksikkö: Paperinsyöttöosasto: Ymmärrä etupään-paperinsyöttölaitteen toimintaperiaate ja nopea, tarkka ja -tuhoamaton paperinsyöttö. Keskeisiä komponentteja ovat nostolava, etureunan paperinsyöttöpyörä, tyhjiöadsorptiojärjestelmä jne.
Painoosasto:
Painomenetelmä: Fleksopainatuksen ydinkomponentteja ovat tyypillisesti levysylinteri, verkkotela (vastaa kvantitatiivisesta musteen siirrosta), kumitela ja jäljennösylinteri.
Väriryhmä: Ymmärrä moni{0}}väritulostuksen, kuten yksivärisen, kaksivärisen-väritulostuksen ja kolmiväritulostuksen järjestely- ja peittokuvaperiaatteet.
Slotting-osio:
Toiminto: Leikkaa irti pahvilaatikon keinuva kansi ja kieleke ja paina taittolinja ulos.
Ydinkomponentit: ylempi ja alempi uraterän akseli, langanpuristuspyörä. On tarpeen ymmärtää, miten pahvilaatikon kokoa ja muotoa voidaan säätää vaihtamalla erilaisia teriä ja kierrerullia.
Leikkausosasto:
Toiminto: Leikkaa pahvilaatikoiden erikoismuotoja (kuten kahvan reiät, epäsäännöllinen ulkonäkö).
Menetelmä: Tasomaistaus tai pyöreä stanssaus. Ymmärrä meistin-leikkauslevyjen valmistus ja asennus sekä meistin-leikkauspaineen säätö.
Jätteenpoistoosasto: Ymmärrä, kuinka meis{0}}leikkauksen jälkeen syntyvä jäte poistetaan automaattisesti, sen periaate (yleensä käyttämällä neulan kohdistusta ja ravistamista) ja säätötavat.
Paperin vastaanotto/laatikoiden liimausosasto: Ymmärrä automaattinen pinoaminen ja laskeminen tai automaattinen taittaminen ja liimaus (laatikoiden liittäminen) lopulliseen pahvilaatikkoon.
2, Prosessi- ja toimintatuntemus
Tämä on avain laitetiedon muuttamiseksi todelliseksi tuottavuudelle.
Tilauksen valmistelu ja koneen säätö:
Kuvien lukeminen ja tunnistaminen: ymmärrät pahvilaatikon avattuna olevan kaavion (laatikon tyyppikaavion), ymmärrät kaikki merkinnät, kuten mitat, paineviivat, urat, stanssaus{0}}leikkausasennot jne. Levyn valmistelu: Valmistele oikea painolevy (joustava levy) ja stanssaa{2}}leikkauslevy tilauksen mukaan.
Ylöspäin suuntautuva versio ja asemointi: Taidot painolevyjen ja stanssaus-leikkauslevyjen asennuksessa sekä alustavassa kohdistuksessa ja sijoittelussa.
Laitteen asennus ja virheenkorjaus:
Koon säätö: Säädä jokaisen yksikön telojen tai akselien asentoa (tulostus, uritus, stanssaus{0}}leikkaus) tarkasti pahvilaatikon ohjeiden mukaan.
Paineensäätö:
Painopaine: painolevyn ja verkkotelan sekä painolevyn ja kartongin välinen paine. Jos paine on liian kevyt, tulostus on epätarkka; jos se on liian painava, piste laajenee ja pahvi murskaa.
Puristuspaine: Varmista, että pintapaperi ja aallotettu paperi voidaan leikata puhtaasti ja puhtaasti, mutta älä vahingoita kumityynyä tai pohjatelaa liian syvästi.
Mustetasapaino: vaikka se on vesi{0}}pohjaista mustetta, on silti tarpeen hallita musteen määrää (rivien lukumäärä/verkkotelan tilavuus) ja viskositeettia tasaisen värin varmistamiseksi ja levyyn tarttumisen välttämiseksi.
Kohdistus ja laadunvalvonta:
Peitteen tarkkuus: Säädä kunkin väriryhmän tulostuskuvioiden kohdistusta.
Meistinleikkaus/uritustarkkuus: Varmista, että meistin-leikkaus- ja urituspaikat ovat tarkasti kohdakkain tulostetun kuvion kanssa.
Online-tarkastus: Tarkista tuotantoprosessin aikana jatkuvasti tulostusteho, onko stanssaus-puhdas, onko painejohto täynnä ja onko laatuongelmia, kuten halkeavia linjoja.
3, materiaalitieteen tietämys
Ymmärrä käsittelysi kohde ja käytetyt apuaineet.
Aaltopahvi:
Tyypit: A/B/C/E/F-harjat ja niiden yhdistelmät (kuten AB-harjat).
Raakapaperi: kasvopaperin, sisäpaperin ja aaltopahvin paino ja materiaali (voimapaperi, teekartonkipaperi jne.).
Ominaisuudet: Eri materiaalien ja muotoisten kartonkien lujuus, jäykkyys, painettavuus ja viivapuristusominaisuudet vaihtelevat.
Tulostusmateriaalit:
Vesipohjainen muste: Ymmärrä sen koostumus, viskositeetti, pH-säätö ja kuivausperiaate.
Painolevy: Fleksografisten levyjen tyypit, kovuus, paksuus ja niiden vaikutukset tulostustuloksiin.
Verkkotela: Sen rivimäärän (LPI) ja tilavuuden (BCM) ymmärtäminen on avain mustemäärän hallintaan.
Leikkausmateriaali:
Leikkausveitset: eri tyypit (suorat veitset, kaarevat veitset, sahalaitaiset veitset jne.) ja korkeudet.
Kumityyny/pohjatela: Ymmärrä sen kovuuden ja tasaisuuden vaikutus meistin-leikkauksen kestoon ja laatuun.
Viivan painaminen: Ymmärrä eri korkeuksien ja leveysten vaikutus viivapuristuksen vaikutukseen.
4, Yhteinen ongelma-analyysi ja ratkaisut
Tämä on kapteenin tai teknikon tason mittaamisen ydin.
Tulostusongelmat: epätarkka päällepainatus, väripoikkeama, tahna, likainen tulostus, epätarkat painatukset, haamukuvat jne.
Meistinleikkausongelmat: kierteittämättömyys, kierteen katkeaminen, purseet, epätäydellinen jätteen puhdistus, epätarkka stanssausasento jne.
Ura- ja puristusongelmat: puristuspurkaus, epäselvä puristus, epätasaiset uritusreunat, mittavirheet jne.
Mekaaniset ongelmat: Huono paperin syöttö, pahvin poikkeama, kuljetinhihnan luistaminen, epänormaali tärinä ja melu jne.
5, huolto- ja kunnossapitotiedot
Päivittäinen huolto: puhdista kone, lisää öljyä tärkeimpiin voitelukohtiin, tarkista ilmapiiri ja alipainejärjestelmä.
Säännöllinen huolto: Tarkista hammaspyörien, laakerien ja käyttöhihnojen kuluminen, kalibroi kunkin yksikön taso ja yhdensuuntaisuus, puhdista verkkorullat jne.
Turvallisuustoimenpiteet: On välttämätöntä tuntea kaikkien turvalaitteiden sijainti ja käyttö (hätäpysäytyspainikkeet, suojakuoret) ja noudatettava tarkasti turvatoimenpiteitä, kuten lukitsemista/riippumista.
Yhteenveto
Ryhtyäksesi päteväksi teknikoksi tai tulostusura- ja stanssaus{0}}leikkauskoneiden johtajaksi sinun on:
Teoriasta käytäntöön: meidän ei vain tarvitse tietää "miten sopeutua", vaan myös "miksi säädämme sitä tällä tavalla".
Systemaattinen ajattelu: laitteita, materiaaleja ja prosesseja kokonaisuutena tarkasteltaessa ongelma voi johtua useista tekijöistä.
Huomio yksityiskohtiin ja tarkkuuteen: Pahvinkäsittely on millimetritason taidetta, ja pienetkin poikkeamat voivat johtaa koko tuoteerän romutukseen.
Jatkuva oppiminen: Uusia materiaaleja, uusia prosesseja ja uusia laitteita ilmaantuu jatkuvasti, ja oppimisen ajattelutapa on välttämätöntä.