

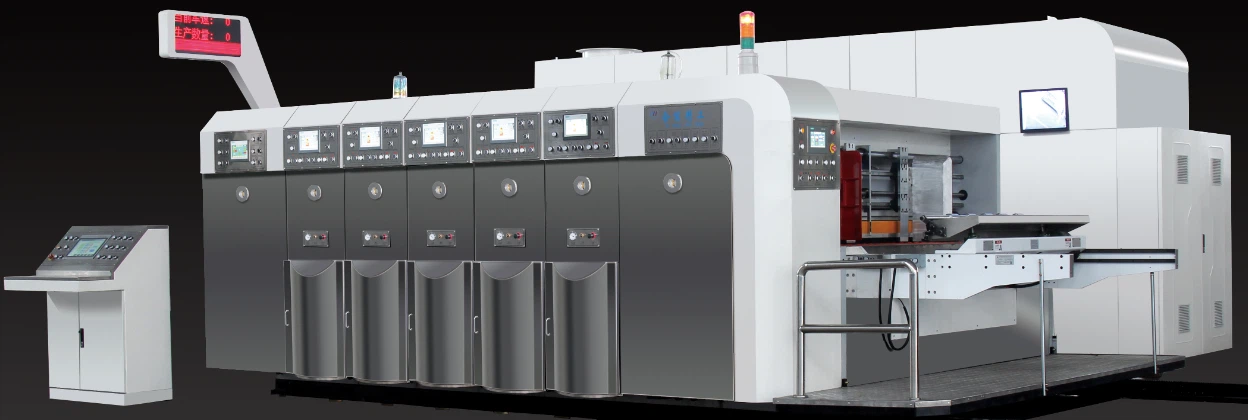
Aaltopahvin valmistus on automatisoitu ja jatkuva prosessi, alla on prosessin päävaiheet:
1. Raakapaperin valmistelu ja esilämmitys
Raakapaperi: Aaltopahvin raaka-aine on rullaraakapaperi, jota on kolmea tyyppiä:
Pintapaperi: Tasaisen paperin uloin kerros.
Sisäpaperi: Tasaisen paperin sisin kerros.
Aaltopahvi: paperi, joka on puristettu keskeltä aaltoilevaan muotoon.
Esilämmitys: Pohjapaperi kulkee ensin esilämmitystelan läpi ja kuumennetaan höyryllä. Tarkoituksena on haihduttaa hieman vettä paperin tekemiseksi sitkeämmäksi, myöhemmän aallotetun muovauksen helpottamiseksi ja sen affiniteetin parantamiseksi liimojen kanssa.

2. Aaltopahvin muovaus (päävaiheet)
Tämä on tärkein vaihe pahvin rakenteen ja lujuuden lisäämisessä.
Esilämmitetty aaltopahvi puristetaan yhteen aaltopahvirullaparilla (hammastetut kuumavalssatut telat). Korkean lämpötilan (yleensä 170 astetta -180 astetta) ja paineen vaikutuksesta litteä paperi puristetaan jatkuvaan aaltomuotoon - sitä kutsutaan "aallotetuksi".
Aallotusten (aallotusten), kuten A-, B-, C-, E-aallotusten, jne. muodon määrää tämän aallotustelaparin hammasprofiili.
3. Päällystys ja liimaus (yksipuolinen konekäyttö)
Aallotettu yläosa päällystetään muovauksen jälkeen liimalla.
Liimauksen jälkeen aaltopahvi yhdistetään välittömästi pintapaperiin, ja korkean lämpötilan aaltopahvitelojen ja puristustelojen vaikutuksesta se liimataan alustavasti yksipuoliseksi aaltopahviksi.
Laitetta, joka suorittaa tämän vaiheen, kutsutaan single facer -koneeksi, joka on tuotantolinjan ydinyksikkö. Kolmi-kerroksiselle pahville tämä vaihe tuottaa yksipuolista-pahvia, jonka toinen puoli on liimattu yhteen. Viisi- tai seitsemänkerroksiselle pahville tarvitsemme useita yksikerroksisia koneita.
4. Siltatyyppinen kuljetus ja kaksoisesilämmitys
Yksipuolinen aaltopahvi kuljetetaan seuraavaan vaiheeseen yläkuljettimen (sillan) kautta. Sillan tehtävänä on puskuroida ja varastoida, koordinoida etu- ja takaprosessin nopeutta sekä saada pahvi luonnollisesti haihduttamaan kosteutta ja alustavasti muotoutumaan.
5. Toissijainen pinnoite ja monikerroskomposiitti (kaksoispintainen konekäyttö)
Yksipuolisen{0}}aaltopahvin toisella puolella oleva aaltopahvi on päällystetty liimalla.
Yhdistä se sitten sisäpaperiin (kolme{0}}kerroksiselle levylle) tai muuhun yksipuoliseen kartonkiin (5- ja seitsemänkerroksisille levyille) kaksinkertaisessa pintakäsittelykoneessa.
Kaksoispintakone koostuu sarjasta lämmityslevyjä ja raskaita kuljetinhihnoja. Korkeassa lämpötilassa, korkeassa paineessa ja sopivassa viipymäajassa tärkkelysliima voi viimeistellä gelatinisoitumisen, geeliytymisen ja kovettumisen, jolloin jokainen kerros voidaan kiinnittää tiukasti lopullisen monikerroksisen aaltopahvirakenteen muodostamiseksi.
6. Kuivaus, jäähdytys ja muotoilu
Kaksoispintakoneesta tulevalla pahvilla on korkea lämpötila, korkea kosteus ja se on suhteellisen pehmeää.
Kuivuminen: Pahvi menee kuivausosaan haihduttaen edelleen kosteutta kovettaakseen liiman perusteellisesti.
Jäähdytys: Pahvi kulkee jäähdytysosan (joukko jäähdytysteloja ja tuulettimia) läpi lämpötilan alentamiseksi, kosteuspitoisuuden tasapainottamiseksi, lujuuden lisäämiseksi ja tasaiseksi ja jäykiksi.
7. Pysty- ja vaakaleikkaus (paperin jako- ja puristuslinjat)
Pystyleikkaus: Jatkuva kartonki leikataan ensin pystyleikkauskoneella pyöreällä veitsellä tilauksen vaatiman leveyden mukaan ja samalla puristetaan taitelinja (painelinja) puristuspyörällä määrättyyn kohtaan.
Poikittaisleikkaus: Sitten pahvi leikataan vaakasuoran leikkauskoneen (tietokone-ohjattu lentävä veitsi) läpi tilauksen vaatimusten mukaisesti tarkalleen leikkaamiseksi.
8. Pinoaminen ja pakkaus
Leikattu yksittäinen aaltopahvi pinotaan automaattisesti pinoihin.
Pinottu pahvi niputetaan yleensä automaattisilla pakkaajilla varastointia ja kuljetusta varten.
Lopuksi eräät avainkohdat tarvitsevat muistutuksen:
Aaltopahvin tuotannon ydin on jatkuva "muovaus" ja "sidonta" prosessi.
Fyysinen muotoilu: Aallotettujen telojen käyttäminen litteän paperin muuttamiseksi aaltoilevaksi rakenteeksi, mikä tarjoaa puristus- ja pehmusteominaisuudet.
Kemiallinen sidos: Käyttämällä tärkkelysliimaa yksi- ja kaksipintaisissa koneissa korkean lämpötilan, korkean paineen ja sopivan ajan avulla kerrokset kiinnittyvät tiukasti.
Nykyaikainen aaltopahvin tuotantolinja on jatkuva kokoonpanolinja, joka yhdistää yksiköitä, kuten raakapaperin valmistelun, yksipintaisen koneen, sillan, kaksoispintaisen koneen, kuivauksen ja jäähdytyksen, pituus- ja poikittaisleikkauksen, pinoamisen jne. Nopeus ja koordinaatio ovat tuotantokapasiteetin ja laadun avainkohtia.