

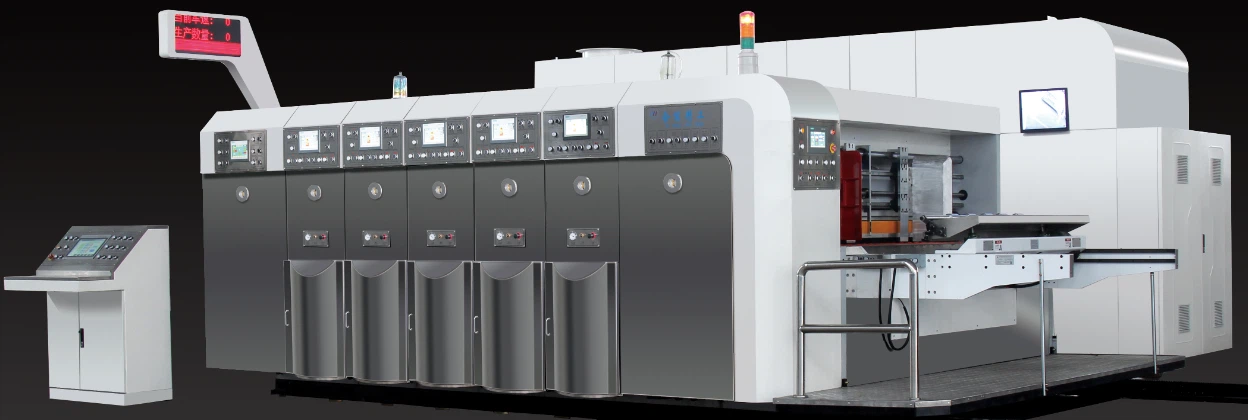
Kartonkipainokoneiden, erityisesti nykyaikaisten valtavirran fleksopainokoneiden, toimintaperiaate voidaan tiivistää seuraavasti: verkkoteloista, levysylintereistä ja painatussylintereistä koostuvien painoyksiköiden avulla vesi{0}}mustetta siirretään mustesäiliöstä alustalle (aaltopahvi) ja lopuksi pahvin ja laatikon kuivauksen jälkeen painetaan. muodostunut.
Alla jaamme sen useisiin ydinjärjestelmiin ja työnkulkuihin yksityiskohtaista analyysiä varten.

1. Core Printing System (Fleksografinen tulostus esimerkkinä)
Tämä on kohopainoon perustuvan pahvipainokoneen "sydän".
1) Musteensyöttöjärjestelmän mustesäiliö: säiliö vesi{1}}pohjaisen musteen säilyttämiseen.
Verkkotela: Tämä on avainkomponentti määrällisen musteen syöttöön. Se on metallirulla, jonka pinnalle on kaiverrettu lukemattomia samankokoisia, -muotoisia ja -syvisiä pieniä reikiä (musteen reikiä). Mesh-telan viivojen määrä (musteen reikien määrä tuumaa kohti) määrittää musteen siirron koon, mikä vaikuttaa värieroihin ja tulostuksen tarkkuuteen.
Toimintaperiaate: Mesh-tela pyörii mustesäiliössä, ja sen pinnalla olevat mustereiät uppoavat ja kuljettavat tietyn määrän mustetta.
2) Musteen kaavintajärjestelmä
Toiminto: Kaavi ylimääräinen muste pois verkkotelan pinnalta jättäen vain musteen musteen reikään.
Tyyppi:
Käänteinen kaavinjärjestelmä: Joustava teräskaavin koskettaa verkkotelan pintaa taaksepäin tietyssä kulmassa ja paineessa, raapimalla ylimääräisen musteen tarkasti pois. Tämä on tällä hetkellä yleisin konfiguraatio korkean-tarkkuuden tulostuksessa.
Kumitelan musteen kaavintajärjestelmä: Ylimääräinen muste puristetaan pois paineella käyttämällä kumitelaa, joka on kosketuksissa verkkotelaan. Rakenne on yksinkertainen, mutta tarkkuus on alhainen, ja sitä käytetään enimmäkseen hitaalla-nopeuksilla tai pienillä vaatimuksilla.
3) Musteen siirto- ja tulostusjärjestelmä
Levysylinteri: Sylinteri, joka on varustettu joustavalla painolevyllä (yleensä valoherkkä hartsilevy). Painolevyn graafiset ja tekstilliset osat on kohotettu (korkeammaksi kuin ei-graafiset ja tekstiosat).
Painatussylinteri: Tasainen ja kovapintainen sylinteri, joka sijaitsee kartongin toisella puolella ja tarjoaa vastapainetta.
Ydinsiirtoprosessi (kolme vaihetta):
Muste siirtyy aniloxtelalta painolevylle: tietyn määrän mustetta kantava aniloxtela pyörii kosketuksissa levysylinterissä olevan joustavan painolevyn kanssa. Painolevyn kohotettujen grafiikka- ja tekstiosien ansiosta se tulee kosketuksiin verkkotelan kanssa siirtäen siten musteaukossa olevan musteen painolevyn kohotettuihin graafisiin ja tekstiosiin.
Pahvi tulee painoyksikköön: Aaltopahvi kuljetetaan levysylinterin ja painatussylinterin välissä.
Muste siirtyy painolevyltä pahville: Painosylinterin paineen alaisena painolevyn grafiikka- ja tekstiosat joutuvat kosketuksiin kartongin pinnan kanssa ja muste puristuu kartongille väripainon viimeistelemiseksi.
2.Koko koneen työnkulku (sarjan moni-väritulostus)
Tavallinen pahvilaatikkotulostuskone sisältää tyypillisesti useita tulostusyksiköitä, kuten edellä on kuvattu, jotta saavutetaan monivärinen tulos.
Prosessin vaiheet:
Paperinjakeluosasto
Pinottu aaltopahvi syötetään tasaisesti ja tarkasti koneeseen yksitellen automaattisen paperinsyöttölaitteen avulla. Käytä tyhjiöadsorptiota tai kitkatyöntöä varmistaaksesi, että vain yksi pahvi syötetään joka kerta.
Painoosasto
Pahvi kulkee useiden tulostusyksiköiden läpi peräkkäin (kuten 4-värikone, jossa on 4 yksikköä). Jokainen yksikkö vastaa yhden värin tulostamisesta (CMYK tai spottiväri).
The order of units is usually: first color ->second color ->third color ->neljäs väri.
Jokaisessa yksikössä on itsenäinen musteensyöttö, musteen kaavinta ja tulostusjärjestelmä, joka voi säätää väriä ja painetta itsenäisesti.
Kuivausosasto
Jokaisen väritulostuksen välillä tai tulostuksen jälkeen pahvi käy läpi kuivausjärjestelmän.
Kuivausmenetelmä:
Kuumailmakuivaus: Yleisin tapa on haihduttaa nopeasti vesi{0}}pohjaisen musteen kosteus puhaltamalla kuumaa ilmaa kuumailmasuuttimen läpi.
Infrapunakuivaus/UV-kuivaus: käytetään erikoismusteisiin tai tilanteisiin, jotka vaativat nopeaa kovettumista.
Toiminto: Estää märän musteen likaantumisen myöhempien tulostus- tai kuljetusprosessien aikana.
Ura--leikkausosasto
Tämä on avainvaihe painetun pahvin käsittelyssä pahvilaatikon muotoiseksi.
Leikkaaminen: Käytä ylä- ja alaosaa sopivaa urapyörää leikkaamaan pystysuuntaisia rakoja pahviin, jolloin muodostuu ryppyjä pahvilaatikkoon.
Puristus: Paina puristuspyörällä pahviin syvennykset, jotta pahvilaatikko voi taipua ennalta määrättyyn muotoon.
Meistinleikkaus: Jos pahvilaatikko vaatii epäsäännöllisen rakenteen (kuten kahvan reikiä, ikkunoita jne.), muodon leikkaamiseen paineen avulla käytetään esivalmistettua meistiä.
Taitettava ja laskeva pinoamisosa
Taita käsitelty pahvi painelinjaa pitkin, laske ja pinoa se pinoon pakkaamisen ja kuljetuksen helpottamiseksi.

3, Keskeiset tekniikat ja periaatteet
Pistetulostus: Jopa yksivärisillä lohkoilla nykyaikainen pahvitulostus käyttää pisteitä kerrosten ilmaisemiseen. Pisteiden kokoa ja tiheyttä säätelemällä voidaan sekoittaa erilaisia värejä ja gradienttiefektejä offsetpainatuksen periaatteen mukaisesti.
Esi- ja jälkitulostus:
Jälkipainatus: Yllä oleva periaate kuvaa yleisintä jälkipainatusta, jossa painetaan suoraan jo muodostettuun aaltopahviin. Edut ovat joustavuus ja nopea toimitus, mutta aallotettu kuvio vaikuttaa painotarkkuuteen.
Esitulostus: Ensin{0}}tarkkuustulostus suoritetaan sileäpintaiselle paperille (tunnetaan yleisesti syväpainona), ja sen jälkeen painettu pintapaperi laminoidaan aallotetulla ydinpaperilla. Etuna on, että tulostuslaatu on erittäin korkea, ja se sopii suurille määrille korkealaatuisia pahvilaatikoita-.
Kohdistusperiaate: Kone tunnistaa pahvin reunat tai esipainetut merkit (merkintäviivat) valosähköisten antureiden avulla ja hienosäätää myöhempien tulostus- tai prosessointiyksiköiden sijainnin varmistaakseen erilaisten värikuvioiden ja aukkojen sijainnin tarkan kohdistuksen.
yhteenveto
Pahvipainokone on monimutkainen järjestelmä, joka yhdistää mekaanisen voimansiirron, nesteen ohjauksen (muste), kemiallisen kuivauksen (musteen kovetuksen) ja automaation ohjauksen. Sen toimintaperiaate pyörii aina kahden peruspisteen ympärillä: kvantitatiivisen musteen siirron verkkotelalla ja graafisen siirron kohopainolla. Tarkan mekaanisen rakenteen ja automaatioohjauksen ansiosta se tulostaa tehokkaasti suunnittelukuvioita aaltopahville ja viimeistelee muovausprosessit, kuten urituksen ja stanssauksen yhdessä vaiheessa, ja lopulta tuottaa erilaisia pakkauslaatikoita, joita näemme jokapäiväisessä elämässämme.